

Tuoteneuvonta
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *

Kiinasta lähtöisin, markkinointi maailmalle.
A kuumasulateliimakalvo on termoplastinen sidekerros, joka on kiinteä huoneenlämpötilassa, sulaa juoksevaksi nesteeksi kuumennettaessa ja jähmettyy sitten nopeasti uudelleen jäähtyessään muodostaen rakenteellisen tai puolirakenteisen sidoksen. Määrittelevä ominaisuus, joka erottaa sen nestemäisistä liima-aineista ja paineherkistä teipeistä, on se, että 100 % kiinteä, liuotinvapaa, eikä vaadi kovettumis- tai kuivumisaikaa . Sidos muodostuu puhtaasti lämpöfaasimuutoksen kautta. Tämä tekee sulatekalvoista ainutlaatuisen soveltuvan nopeisiin laminointiprosesseihin, herkkiin substraatteihin, jotka eivät siedä liuottimia, ja sovelluksiin, jotka vaativat yhtenäisiä, ontelottomia liitoslinjoja tarkalla paksuudensäädöllä. Yleisimmät peruspolymeerit ovat eteeni-vinyyliasetaatti, polyolefiini, termoplastinen polyuretaani ja polyamidi, joista jokainen on suunniteltu tiettyä sidoslämpötila-aluetta ja alustan yhteensopivuusprofiilia varten.
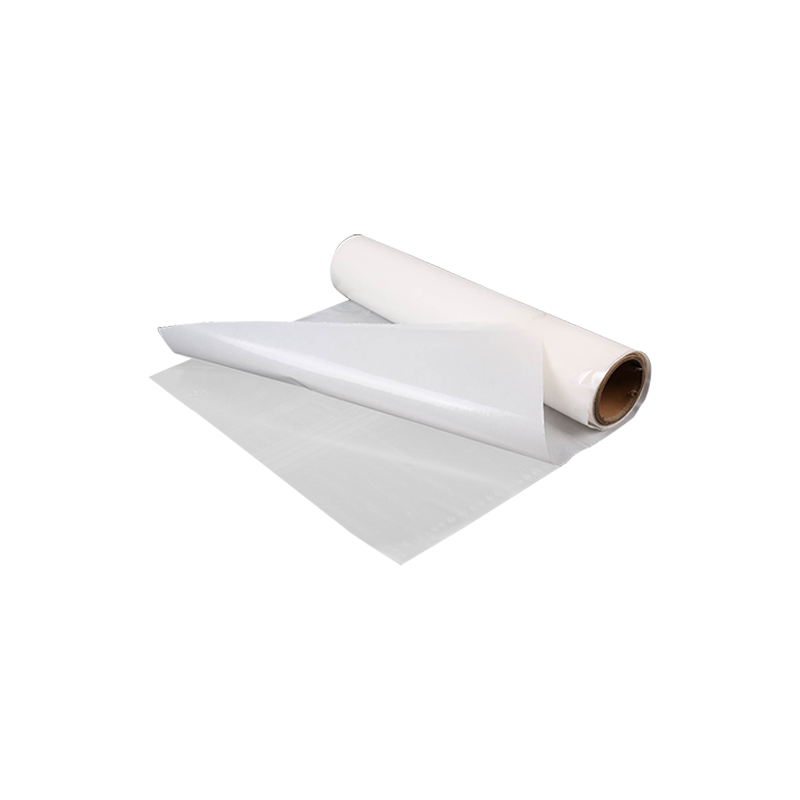
Sulateliimakalvon liimausprosessi on kolmivaiheinen lämpösykli. Ensin kalvo kuumennetaan yli sen sulamispisteen, tyypillisesti lämpötilaan välillä 80°C ja 180°C polymeerityypistä riippuen. Tässä lämpötilassa viskositeetti laskee dramaattisesti – usein arvoihin välillä 5 000–50 000 senttipoisea – jolloin sula liima voi virrata ja kostuttaa alustan pinnan. Toiseksi sula liima tunkeutuu pinnan epäsäännöllisyyksiä, huokosia ja tekstiilikuitukimppuja luoden mekaanisen lukituksen. Kolmanneksi, kun lämpöä poistetaan, polymeeri kiteytyy uudelleen tai lasittuu vangiten lukittuneen rakenteen ja siirtäen mekaanista kuormaa sidotun rajapinnan yli.
Se, mikä erottaa kuumasulatekalvot muista liimamuodoista, on tasainen, valmiiksi muotoiltu paksuus. Kalvo valmistetaan tarkkaan mittaan, tyypillisesti 20-200 mikronia , ja tämä mittari säilyy koko sidoslinjalla. Ei ohuita täpliä, ei liuottimen haihtumisen aiheuttamia aukkoja eikä reunojen puristumia. Sovelluksissa, kuten tekstiilien laminointi tai kalvoliittäminen ulkoiluvaatteissa, tämä yhtenäisyys tarkoittaa suoraan taattuja vesitiiviitä tiivisteitä ja ennustettavia hengittävyysarvoja.
Polymeerirunko määrittää jokaisen kriittisen suorituskykyparametrin: pehmenemispisteen, kemiallisen kestävyyden, joustavuuden alhaisessa lämpötilassa ja alustan yhteensopivuuden. Väärän kemian valitseminen loppukäyttöympäristöön on yleisin syy liiman epäonnistumiseen. Alla olevassa taulukossa on kartoitettu neljä pääasiallista kuumasulatekalvotyyppiä niiden tyypillisiin käyttökuoreihin.
| Polymeeri tyyppi | Tyypillinen sulamisalue | Avaimen vahvuus | Ensisijainen rajoitus | Yleiset sovellukset |
|---|---|---|---|---|
| EVA (etyleenivinyyliasetaatti) | 65 - 95 °C | Laaja tarttuvuus, alhaiset kustannukset, nopea kiinnitys | Huono liuotinkestävyys, rajoitettu käyttö korkeissa lämpötiloissa | Jalkineet, kankaan laminointi, pakkaaminen |
| Polyolefiini (PP/PE-pohjainen) | 110 - 150 °C | Erinomainen kemikaalinkestävyys, kevyt | Vaatii pintakäsittelyn monille alustoille | Autojen sisäosat, lääketieteelliset pakkaukset |
| TPU (termoplastinen polyuretaani) | 100 - 160 °C | Korkea elastisuus, kulutuskestävyys, pesunkestävä | Korkeammat kustannukset, kosteusherkkä ennen käsittelyä | Saumattomat vaatteet, ulkoiluvaatteet, lääketieteelliset vaatteet |
| Polyamidi (PA / Nylon) | 110 - 160 °C | Lämmönkestävä, kuivapesu, jäykkä sidos | Jäykkä sidoslinja, voi tuntua jäykältä ihoa vasten | Vaatteiden väliverhoilu, autojen verhoilu |
| PES (kopolyesteri) | 120 - 160 °C | Erinomainen tarttuvuus PET:iin, pesunkestävä | Korkea käsittelylämpötila, kapea substraattialue | Polyesterikangassidonta, teollisuussuodatus |
Yhden polymeeriperheen sisällä suorituskykyä säädetään säätämällä sulavirtaindeksiä (MFI). MFI mittaa, kuinka monta grammaa polymeeriä virtaa standardoidun suulakkeen läpi 10 minuutissa tietyssä lämpötilassa ja painossa ASTM D1238:n mukaan. Korkea MFI-kalvo, jonka arvot ovat yli 50 g/10 min, on nestemäinen ja tunkeutuu syvälle huokoisiin alustoihin, kuten kudottuihin tekstiileihin, luoden vahvan mekaanisen sidoksen. Matala MFI-kalvo, alle 10 g/10 min, pysyy viskoosimpina ja pysyy pinnalla muodostaen aukkoja täyttävän kerroksen, joka toimii hyvin sileillä, ei-huokoisilla alustoilla, kuten metalli- tai kalvolaminaatiolla.
Avoin aika – kalvon sulamisen ja jäähtymisen myötä muodostuvan sidoslujuuden välinen ikkuna – on toinen prosessikriittinen parametri. Manuaalisissa lay-up-toiminnoissa pidempi aukioloaika 20-60 sekuntia sallii käyttäjän sijoittaa osia uudelleen. Nopeassa jatkuvassa laminoinnissa lyhyt, alle 5 sekunnin aukioloaika on toivottava, koska se mahdollistaa välittömän jatkokäsittelyn. Avointa aikaa ohjaa polymeerin differentiaalisen pyyhkäisykalorimetriakäyrän sulamishuipun leveys; terävä, kapea sulamishuippu tuottaa lyhyen avoimen ajan, kun taas laajempi sulamisalue laajentaa sitä.
Kuumasulateliimakalvo aktivoituu kohdistamalla samanaikaisesti lämpöä ja painetta. Konkreettiset koneet riippuvat tuotantomäärästä ja liimattavien osien geometriasta. Jokaisella menetelmällä on erilainen lämpöprofiili, ja kalvon laatu on sovitettava lämmitysmenetelmään, jotta saavutetaan täydellinen sidoslujuus ilman lämpöhajoamista.
Tämä on yleisin teollinen menetelmä. Kalvo asetetaan kahden substraatin väliin ja viedään kuumennetun nipin tai jatkuvan hihnapuristimen läpi. Lämpötilaa, painetta ja viipymisaikaa säädellään tarkasti. Hihnalaminaattorit voivat toimia jatkuvasti ylittävillä nopeuksilla 10 metriä minuutissa ohuille EVA-kalvoille kangaskerrosten liimaamiseen. Kriittinen parametri on sidosviivan lämpötila, ei vain lämmittimen asetuspiste. Substraattien lämpövastus tarkoittaa, että kalvon lämpötila on jäljessä levyn lämpötilasta. Testilaminointiajoon upotettu termopari on luotettavin tapa kalibroida varsinainen käsittelyikkuna.
Leikkausosia, kengänpohjia tai vaatteiden välivuoria varten kalvo valmiiksi leikataan muotoon ja aktivoidaan lämmitetyssä levypuristimessa. Puristin tuottaa korkean paineen – jopa 3 - 5 baaria (0,3 - 0,5 MPa) -joka pakottaa sulan kalvon läheiseen kosketukseen alustan kanssa. Tämä menetelmä on standardi jalkineiden varvassuojissa ja kantapäässä, jossa valmiiksi leikattu polyamidi- tai EVA-kalvosisäke asetetaan ylämateriaalin ja vahvistusosan väliin ja sulatetaan yhdellä painalluksella, joka kestää 15-45 sekuntia.
Teknisissä päällysvaatteissa ja lääketieteellisissä suojavaatteissa kuumasulatekalvot leikataan kapeiksi teipeiksi ja kiinnitetään ommeltuihin saumoihin kuumailmateippisaumauskoneella. Kone ohjaa kuumennetun ilmasuihkun nauhaan ja kankaaseen samanaikaisesti sulattaen kalvon välittömästi ennen kuin puristustela laskee sen saumaan. TPU on hallitseva kemia tässä sovelluksessa, koska tuloksena olevan tiivistetyn sauman on säilyttävä vähintään 40 pesukertaa 60°C:ssa ilman vuotoa, säilyttäen samalla joustavuuden venyttää kankaalla.
Sidos substraattiin muodostuu mekaanisen lukituksen ja spesifisen adheesion yhdistelmän kautta – polaariset vuorovaikutukset, vetysidos tai joissakin reaktiivisissa formulaatioissa kovalenttinen sidos. Yleissääntönä on, että sulatekalvon pintaenergian on oltava pienempi kuin substraatin pintaenergia sidoshetkellä. Polyolefiinikalvot, joiden pintaenergia on luonnostaan pieni noin 30 dyne/cm , kiinnittyy huonosti mihinkään, ellei alustaa ole esikäsitelty koronapurkaus-, plasma- tai liekkikäsittelyllä sen pintaenergian nostamiseksi yli 38 dyne/cm.
TPU- ja EVA-kalvot ovat anteeksiantavampia polaaristen asetaatti- ja uretaaniryhmiensä vuoksi, jotka muodostavat vetysidoksia hydroksyyli- ja karbonyyliryhmien kanssa alustoille, kuten nahalle, puuvillalle ja polyuretaanilla päällystetyille kankaille. Saastuminen on kuitenkin kaiken kuumasulateliimauksen vihollinen. Jopa sormenjälkiöljyt voivat muodostaa heikon rajakerroksen, joka aiheuttaa näennäisen tarttuvuuden, joka epäonnistuu kuormituksessa. Pyyhe isopropyylialkoholilla ja puhtaalla, nukkaamattomalla liinalla juuri ennen laminointia on vähimmäispinnan valmistelu kriittistä sidosta varten.
Sulateliimakalvot ovat kemiallisesti stabiileja varastoinnissa verrattuna nestemäisiin reaktiivisiin liima-aineisiin, mutta ne eivät ole immuuneja ikääntymiselle. Ensisijaiset hajoamismekanismit ovat polymeerirungon hapettuminen – erityisesti tyydyttymättömissä EVA-laaduissa – ja kosteuden imeytyminen, erityisesti TPU:n ja polyamidin vaikutuksesta. Erityisesti TPU-kalvot ovat hygroskooppisia: ne imevät ilmakehän kosteutta, joka kalvon kuumennettaessa yli 100°C:een höyrystyy ja muodostaa kuplia, onteloita ja heikon, vaahtoavan sidosviivan. Avaamattoman, kosteussulkupakatun TPU-kalvon säilyvyysaika on tyypillisesti 12 kuukautta valmistuspäivästä . Avattu kalvo tulee käyttää 24–48 tunnin kuluessa, ellei sitä säilytetä kuivassa kaapissa, jonka kastepiste on alle -30°C.
Polyolefiinikalvot ovat varastointikestävimmät, ja ne kestävät sekä hapettumista että kosteuden imeytymistä. Polyamidikalvot kestävät hapettumista hyvin, mutta imevät kosteutta jopa aggressiivisemmin kuin TPU. Päivän ajan ympäristön kosteudelle altistettu polyamidikalvo voi sisältää tarpeeksi vettä, jotta se vaahtoaa näkyvästi aktivoinnin aikana. Kalvorullan esikuivaus kuivausainekuivaimessa klo 60°C 4-6 tuntia ennen käsittelyä on vakiomenettely erittäin luotettavissa sovelluksissa, kuten autojen sisätilojen liimauksessa, jossa viallinen sauma on takuuvaatimus.
Kuumasulatekalvosidoksen validointi vaatii enemmän kuin subjektiivisen kuoriutumistestin. Seuraavat testit tarjoavat kvantitatiivisia tietoja, joita voidaan seurata tilastollisesti tuotannossa.
Kuumaliimakalvoteollisuus vastaa kertakäyttömuoveja ja kaatopaikkajätteitä koskevaan sääntelypaineeseen useilla teknologian muutoksilla. Biopohjaisia EVA-kalvoja, joissa eteenikomponentti on johdettu sokeriruo'on etanolista öljyn sijaan, on nyt kaupallisesti saatavilla ominaisuuksiltaan olennaisesti identtisin petrokemian laatujen kanssa. Vielä tärkeämpää on, että pestävien, irrotettavien liimakalvojen kehitys on saamassa vetoa tekstiilien kierrätyksessä. Nämä kalvot sitoutuvat vahvasti vaatteen käyttöiän ajan, mutta ne on suunniteltu menettämään tarttuvuutta, kun ne altistetaan tietylle laukaisuolosuhteille – tietylle pH:lle, normaalia pesulämpötilaa korkeammalle lämpötilalle tai kemialliselle kylvylle – jolloin sidostetut kerrokset voidaan erottaa kierrätystä varten. Euroopan unionin kiertotalouden toimintasuunnitelma on tämän tutkimuksen tärkein liikkeellepaneva tekijä, sillä sidotut monimateriaalitekstiililaminaatit eivät ole tällä hetkellä kierrätettävissä ja ne viedään kaatopaikalle tai poltettavaksi.
Lämmönkestävä lasertarramateriaali: alustat, suorituskyky ja valintaopas
Synthetic Paper Labels for Frozen Food: Flexo & UV Inkjet Printing
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *
